Dầm Super T là loại dầm bê tông cốt thép dự ứng lực đúc sẵn, được dùng rộng rãi cho nhịp cầu trung bình. Chất lượng của dầm không chỉ phụ thuộc vào bước đổ bê tông. Nó được hình thành qua cả chuỗi công việc, từ bệ đúc, ván khuôn, cốt thép, cáp dự ứng lực đến bảo dưỡng và thời điểm truyền lực. Dưới đây, Xây dựng Phát Đạt cùng tìm hiểu quy trình sản xuất dầm Super T, công nghệ đúc và những điểm cần kiểm soát trong quá trình chế tạo cấu kiện.
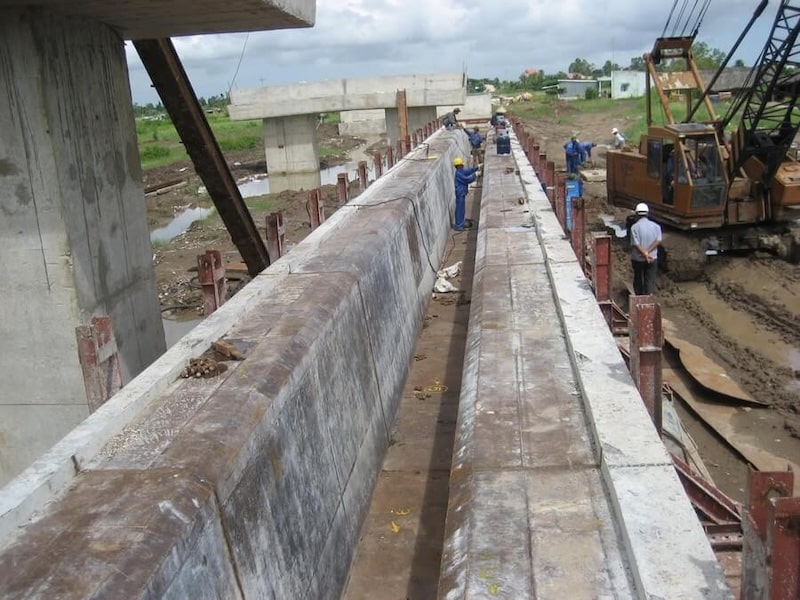
Công nghệ sản xuất dầm Super T
Dầm Super T được chế tạo bằng bê tông dự ứng lực căng trước. Các cáp cường độ cao được căng giữa hai đầu bệ đúc trước khi đổ bê tông. Khi bê tông đạt cường độ yêu cầu, cáp được thả hoặc cắt theo trình tự kỹ thuật. Lúc này lực căng truyền vào bê tông nhờ lực dính bám giữa cáp và bê tông, tạo trạng thái nén trước cho cấu kiện. Đây là cơ sở để dầm làm việc với tải trọng và vượt nhịp theo yêu cầu thiết kế.
Có thể khái quát công nghệ theo chuỗi:
Căng cáp → Đổ bê tông → Bảo dưỡng → Kiểm tra cường độ → Thả/cắt cáp → Truyền dự ứng lực → Kiểm tra độ vồng
Sau khi truyền dự ứng lực, dầm thường có xu hướng vồng lên do lực căng được truyền vào bê tông. Độ vồng thực tế cần được kiểm tra, cùng với hình dạng và tình trạng cấu kiện, trước khi dầm được đưa ra khỏi bệ đúc.
Quy trình sản xuất dầm Super T
Quy trình sản xuất dầm Super T có thể triển khai theo 10 bước chính:
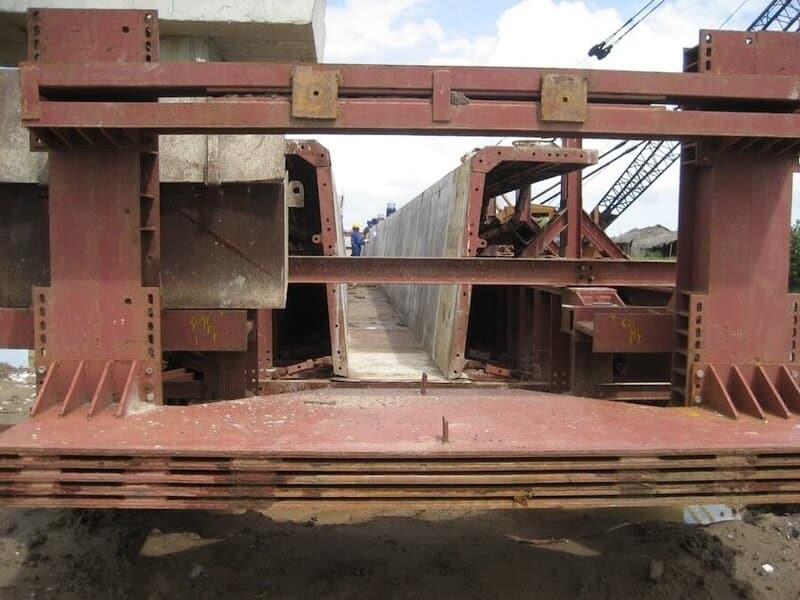
Bước 1. Chuẩn bị bệ đúc và lắp ván khuôn ngoài
Bệ đúc được vệ sinh, kiểm tra cao độ và độ phẳng trước khi lắp dựng ván khuôn.
Các công việc chính gồm:
- Kiểm tra cao độ và độ phẳng của bệ.
- Quét chất chống dính.
- Lắp dựng, căn chỉnh ván khuôn ngoài.
- Cố định khuôn đúng kích thước thiết kế.
Bệ đúc phải đủ ổn định để chịu lực trong quá trình căng cáp. Những sai lệch về cao độ, kích thước hoặc vị trí khuôn cần được xử lý trước khi chuyển sang bước tiếp theo.
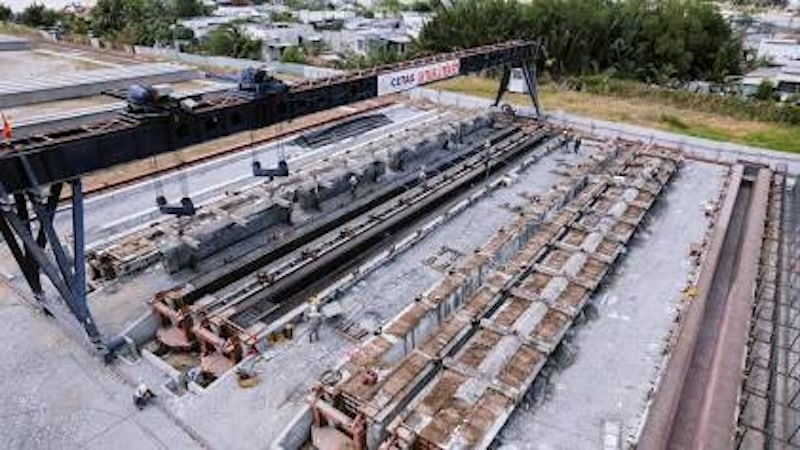
Ở quy mô sản xuất nhiều cấu kiện, việc bố trí mặt bằng, khu vực bệ đúc và vị trí lưu trữ cần được tổ chức đồng bộ; xem thêm nội dung về bãi đúc dầm Super T để tìm hiểu các hạng mục liên quan.
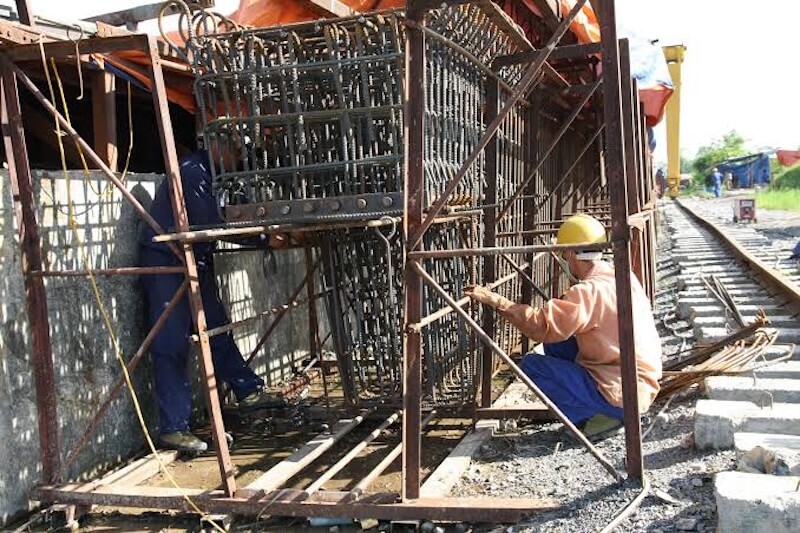
Bước 2. Lắp cốt thép và chi tiết chôn sẵn
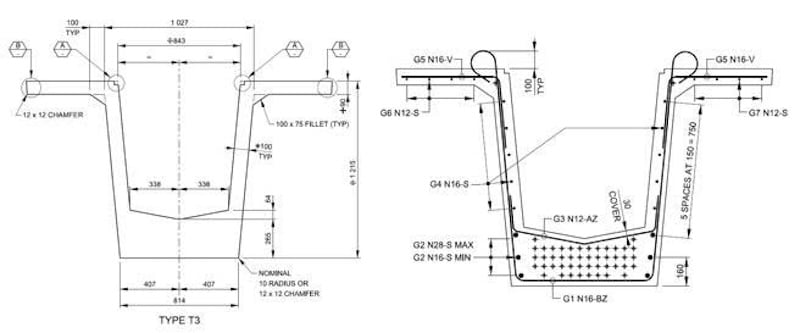
Cốt thép bầu dầm, sườn dầm và các chi tiết liên quan được gia công, lắp đặt theo hồ sơ thiết kế.
Các bộ phận cần được bố trí chính xác gồm:
- Cốt thép và lớp bê tông bảo vệ.
- Con kê.
- Chi tiết chôn sẵn.
- Bộ phận phục vụ liên kết hoặc cẩu dầm.
- Ván khuôn bịt đầu dầm.
Công đoạn này cần hoàn thành trước khi đóng kín hệ khuôn, bởi những sai lệch bên trong sẽ khó điều chỉnh sau khi bê tông được đổ.
Bước 3. Lắp và căng cáp dự ứng lực
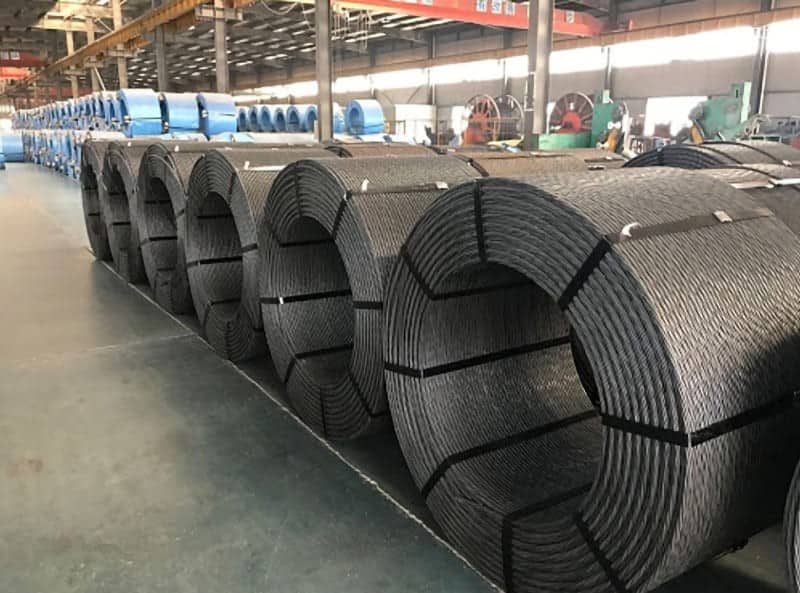
Đây là một trong những công đoạn quan trọng nhất của quy trình sản xuất dầm Super T. Các tao cáp được bố trí theo sơ đồ thiết kế, cố định đúng vị trí và kiểm tra trước khi tiến hành căng.
Trước khi căng, cần chú ý:
- Vị trí, cao độ và độ thẳng của cáp.
- Hệ thống neo giữ.
- Tình trạng thiết bị căng và thiết bị đo lực.
Cáp dự ứng lực được căng theo từng cấp lực và trình tự đã được phê duyệt. Lực căng và độ giãn dài của cáp cần được theo dõi đồng thời, sau đó ghi nhận để đối chiếu với giá trị tính toán và phục vụ nghiệm thu. Nếu độ giãn dài có sai lệch bất thường, cần xác định nguyên nhân trước khi chuyển sang công đoạn đổ bê tông.
Bước 4. Lắp ván khuôn trong
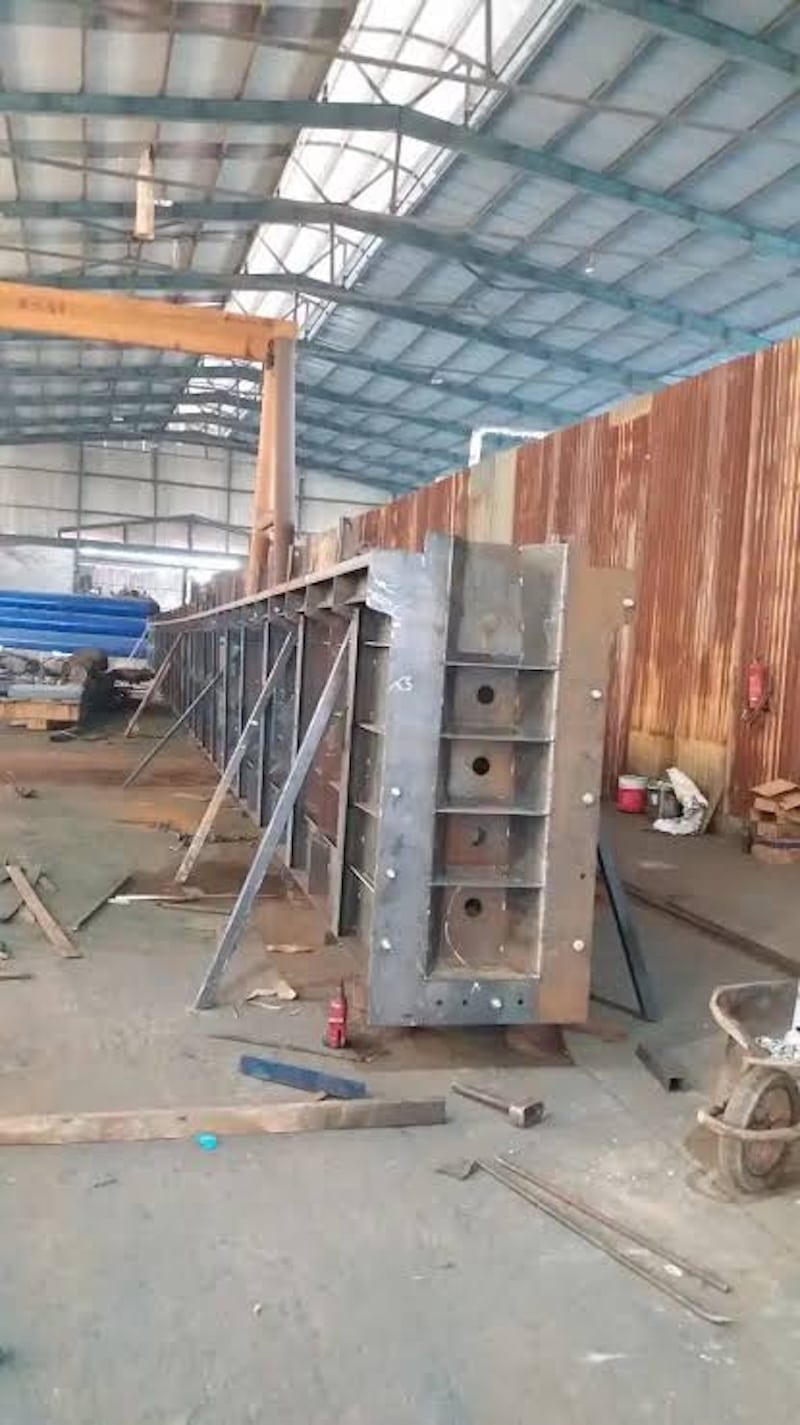
Sau khi cốt thép và cáp dự ứng lực được định vị, ván khuôn trong được đưa vào và cố định.
Đây là phần khuôn tạo hình cho khoảng rỗng của tiết diện nên phải giữ ổn định trong suốt quá trình đổ và đầm bê tông. Đồng thời, cần bảo đảm việc lắp khuôn không làm thay đổi vị trí cáp, cốt thép và lớp bê tông bảo vệ.
Trước khi đóng kín hệ khuôn, các kích thước tiết diện và chi tiết chôn sẵn cần được rà soát lại.
Bước 5. Đổ và đầm bê tông
Bê tông được đổ theo từng lớp và đầm phù hợp để bảo đảm độ đặc chắc của cấu kiện.
Với tiết diện Super T, bê tông có thể được đổ luân phiên hai bên sườn dầm nhằm hạn chế chênh lệch áp lực lên ván khuôn trong. Các vị trí có mật độ cốt thép cao hoặc hình dạng phức tạp cần được đầm kỹ để hạn chế rỗ và thiếu đặc chắc.
Các công việc chính gồm:
- Đổ bê tông theo trình tự phù hợp.
- Đầm kỹ tại các vị trí khó tiếp cận.
- Kiểm soát độ đặc chắc và hình dạng cấu kiện.
- Lấy mẫu bê tông để kiểm tra cường độ theo yêu cầu.
Bước 6. Hoàn thiện bề mặt và bảo dưỡng
Sau khi đổ và đầm, bề mặt dầm được hoàn thiện theo yêu cầu. Khu vực cánh dầm cần liên kết với lớp bê tông bản mặt cầu có thể được tạo nhám để tăng khả năng bám dính.
Bê tông được bảo dưỡng bằng phương pháp phù hợp, có thể sử dụng nước hoặc hơi nước tùy điều kiện sản xuất. Trong giai đoạn này cần theo dõi quá trình phát triển cường độ để xác định thời điểm truyền dự ứng lực.
Không nên xác định thời điểm thả cáp chỉ dựa vào số giờ kể từ khi đổ bê tông. Điều kiện quan trọng là bê tông phải đạt cường độ theo yêu cầu của hồ sơ thiết kế và chỉ dẫn kỹ thuật.
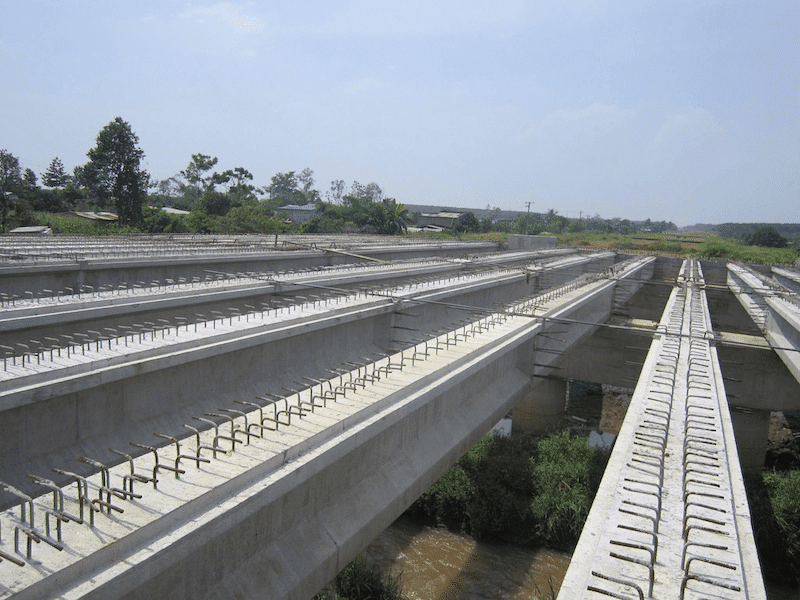
Bước 7. Tháo ván khuôn trong và ván bịt đầu dầm
Khi bê tông đạt điều kiện tháo khuôn, ván khuôn trong và ván bịt đầu dầm được tháo theo đúng trình tự.
Trong quá trình tháo cần hạn chế tác động gây sứt mẻ bê tông, đồng thời quan sát tình trạng bề mặt, các góc cạnh và khu vực đầu dầm. Những chi tiết chôn sẵn cũng cần được bảo đảm không bị xê dịch hoặc hư hỏng.
Bước 8. Thả cáp và truyền dự ứng lực
Chỉ tiến hành thả cáp khi bê tông đã đạt cường độ yêu cầu. Cường độ và thời điểm truyền lực cụ thể phải căn cứ vào hồ sơ thiết kế, tiêu chuẩn áp dụng và biện pháp thi công được phê duyệt.
Cáp được thả hoặc cắt theo đúng trình tự đã quy định để lực dự ứng lực truyền vào bê tông phù hợp. Sau khi truyền lực, cần kiểm tra:
- Cao độ và độ vồng của dầm. Trong đó, độ vồng của dầm Super T là thông số cần được kiểm tra sau khi truyền lực để đánh giá trạng thái hình học thực tế của cấu kiện.
- Tình trạng đầu dầm.
- Các dấu hiệu nứt hoặc khuyết tật.
- Hình dạng và trạng thái cấu kiện.
Khi lực dự ứng lực được truyền vào bê tông, dầm có thể xuất hiện độ vồng hướng lên và tự tách khỏi ván khuôn đáy. Đây là thời điểm cần kiểm tra lại hình học của cấu kiện trước khi cẩu chuyển.
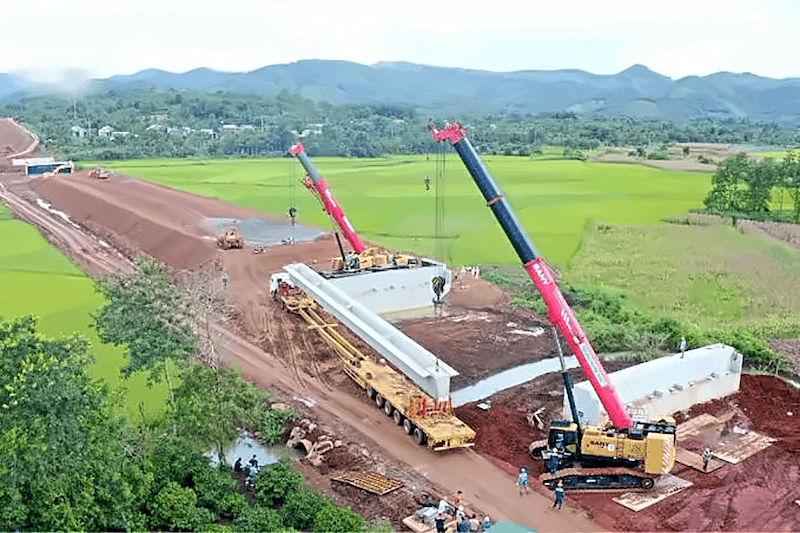
Bước 9. Cẩu dầm, hoàn thiện và lưu trữ
Sau khi hoàn thành quá trình truyền dự ứng lực, dầm được cẩu khỏi bệ bằng cổng trục hoặc thiết bị phù hợp rồi chuyển về khu vực lưu trữ.
Công đoạn cẩu chuyển tại bãi đúc cần được phân biệt với việc đưa dầm vào vị trí trên kết cấu cầu; bạn có thể tìm hiểu riêng về lao lắp dầm Super T để nắm rõ trình tự và yêu cầu kỹ thuật khi lắp đặt tại công trường.
Các công việc sau khi cẩu gồm:
- Xử lý và bảo vệ phần cáp thừa theo yêu cầu.
- Kiểm tra, xử lý các khuyết tật bề mặt nhỏ nếu có.
- Kê đỡ dầm đúng vị trí.
- Kiểm tra sự ổn định trong thời gian lưu trữ.
Vị trí kê đỡ phải phù hợp với yêu cầu kỹ thuật để hạn chế phát sinh tải trọng bất lợi lên cấu kiện.
Bước 10. Nghiệm thu dầm Super T
Trước khi vận chuyển và lao lắp, dầm được kiểm tra tổng thể về hình học, chất lượng bê tông và hồ sơ sản xuất.
Các nội dung chính gồm:
- Kích thước và hình dạng dầm.
- Độ vồng.
- Chất lượng bề mặt và khu vực đầu dầm.
- Cường độ bê tông.
- Các chi tiết chôn sẵn.
- Kết quả lực căng và độ giãn dài của cáp.
- Hồ sơ sản xuất và nghiệm thu.
Kết quả kiểm tra là cơ sở đánh giá cấu kiện trước khi đưa vào vận chuyển và lắp dựng.
Sau nghiệm thu, việc vận chuyển và lắp dựng cần tuân theo biện pháp thi công dầm Super T phù hợp với điều kiện công trường, thiết bị sử dụng và hồ sơ được phê duyệt.
Những công đoạn quyết định chất lượng dầm Super T
Trong toàn bộ quy trình, ba nhóm công việc cần được kiểm soát đặc biệt vì có ảnh hưởng trực tiếp đến chất lượng và trạng thái làm việc của dầm:
- Căng cáp dự ứng lực: lực căng, độ giãn dài và trình tự căng phải phù hợp với yêu cầu thiết kế.
- Đổ và bảo dưỡng bê tông: bê tông phải đạt độ đặc chắc và cường độ cần thiết trước khi truyền lực.
- Thả cáp và truyền dự ứng lực: thời điểm, trình tự truyền lực và trạng thái của dầm sau khi thả cáp cần được kiểm soát chặt chẽ.
Các thông số thực tế trong từng công đoạn cần được ghi nhận để phục vụ kiểm tra, nghiệm thu và truy xuất chất lượng cấu kiện.
Các lỗi thường gặp khi đúc dầm Super T
Một số vấn đề có thể xuất hiện trong quá trình sản xuất gồm:
- Nứt đầu dầm: có thể liên quan đến quá trình truyền lực, chênh lệch nhiệt độ và điều kiện cấu tạo.
- Thiếu độ giãn dài của cáp: cần xem xét lực căng, thiết bị và tình trạng cáp.
- Rỗ tổ ong, thiếu đặc chắc: thường liên quan đến quá trình đổ và đầm bê tông.
- Sai lệch độ vồng: có thể liên quan đến sai số trong quá trình căng cáp, chất lượng bê tông hoặc quá trình truyền lực.
Các giới hạn chấp nhận và biện pháp xử lý cần căn cứ vào hồ sơ thiết kế, tiêu chuẩn áp dụng và yêu cầu kỹ thuật của từng dự án.
Câu hỏi thường gặp về quy trình sản xuất dầm Super T
Dầm Super T được sản xuất bằng công nghệ gì?
Dầm Super T được sản xuất theo công nghệ bê tông dự ứng lực đúc sẵn, sử dụng phương pháp căng trước cốt thép dự ứng lực.
Khi nào được thả cáp dầm Super T?
Cáp chỉ được thả khi bê tông đạt cường độ theo yêu cầu của thiết kế và chỉ dẫn kỹ thuật. Không nên áp dụng một mốc thời gian cố định cho mọi công trình.
Vì sao dầm Super T có độ vồng?
Sau khi cáp được thả, lực dự ứng lực truyền vào bê tông tạo trạng thái nén trước và làm cấu kiện có xu hướng cong lên. Độ vồng thực tế cần được kiểm tra sau khi truyền lực.
Những yếu tố nào ảnh hưởng đến chất lượng dầm Super T?
Các yếu tố quan trọng gồm chất lượng vật liệu, độ chính xác của khuôn và cốt thép, lực căng và độ giãn dài của cáp, chất lượng bê tông, điều kiện bảo dưỡng và trình tự truyền dự ứng lực.
Với công nghệ bê tông dự ứng lực căng trước, quy trình sản xuất dầm Super T giúp tạo ra cấu kiện có khả năng chịu tải tốt, độ ổn định cao và phù hợp với nhiều công trình cầu có nhịp trung bình. Việc kiểm soát chặt chẽ từ bệ đúc, cáp dự ứng lực, bê tông đến quá trình truyền lực cũng góp phần đảm bảo chất lượng và độ bền của dầm trong quá trình khai thác.
Đối với các dự án cần triển khai đồng bộ từ chế tạo cấu kiện đến lắp đặt tại công trường, chủ đầu tư có thể tham khảo dịch vụ sản xuất và lao lắp dầm Super T.
Nếu bạn đang tìm kiếm đơn vị sản xuất và thi công dầm Super T đáp ứng yêu cầu kỹ thuật, chất lượng và tiến độ công trình, hãy liên hệ với Xây dựng Phát Đạt qua hotline: 0967374466 để được tư vấn chi tiết!